Aktualności

Dlaczego koła pasowe o dużej koncentryczności minimalizują czas regulacji wtórnej?

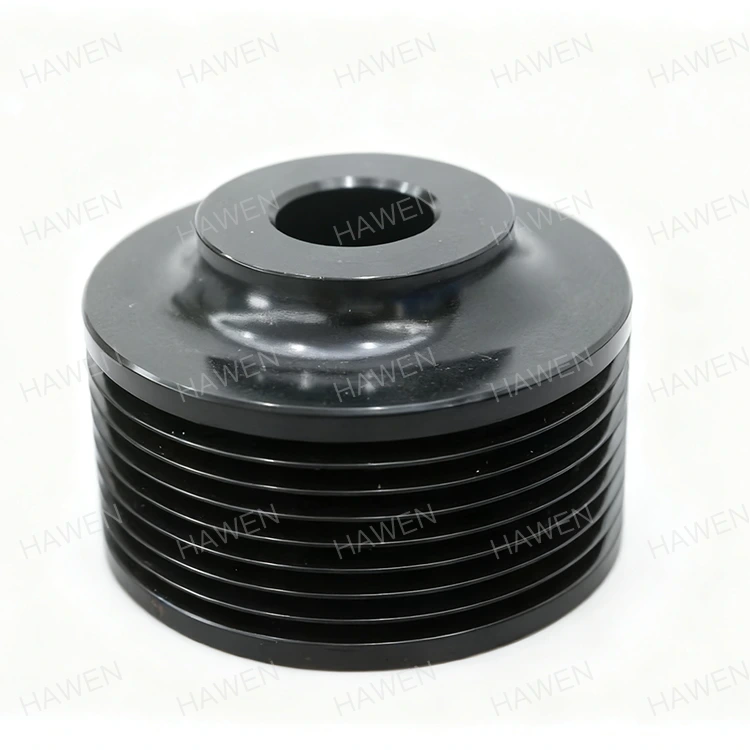
W każdym systemie napędzanym paskiem — od szybkiego wentylatora przemysłowego po precyzyjną linię przenośnikową — wydajność początkowej instalacji to tylko połowa sukcesu. Druga połowa to to, co dzieje się po uruchomieniu systemu: korekty wtórne. Są to procedury poprawiania, ponownego ustawienia i ponownego napinania, które zespoły konserwacyjne muszą wykonać, aby skorygować problemy z biciem, wibracjami i prowadzeniem paska, które ujawniają się dopiero pod obciążeniem. W wielu zakładach te wtórne regulacje pochłaniają więcej godzin pracy niż pierwotna instalacja i są głównym źródłem nieplanowanych przestojów. Podstawową przyczynę większości tych korekt można upatrywać w jednym, często pomijanym parametrze: koncentrycznościKoła pasowesobie.


Koło pasowe o dużej koncentryczności to takie, w którym oś środkowa otworu i oś środkowa średnicy zewnętrznej są idealnie wyrównane. Gdy koło pasowe ma słabą koncentryczność, ścieżka paska nie jest idealnie okrągła. Napięcie paska będzie się wahać w miarę obracania się koła pasowego, co prowadzi do wibracji, hałasu, nierównomiernego zużycia paska i stanu określanego jako „wędrowanie paska” lub „dryfowanie gąsienicy”. Każdy z tych problemów powoduje wtórną korektę. Technik zajmujący się konserwacją musi ponownie ustawić koło pasowe, ponownie napiąć pasek, a nawet przedwcześnie wymienić komponenty. I odwrotnie, koło pasowe o dużej koncentryczności eliminuje te przyczyny u źródła, zapewniając układ napędu pasowego, który działa płynnie od początku i działa tak przez cały okres użytkowania. W tym artykule omówiona zostanie mechanika koncentryczności, jej pomiar, procesy produkcyjne, które ją osiągają, a także wymierny wpływ, jaki ma ona na skrócenie czasu regulacji wtórnej.

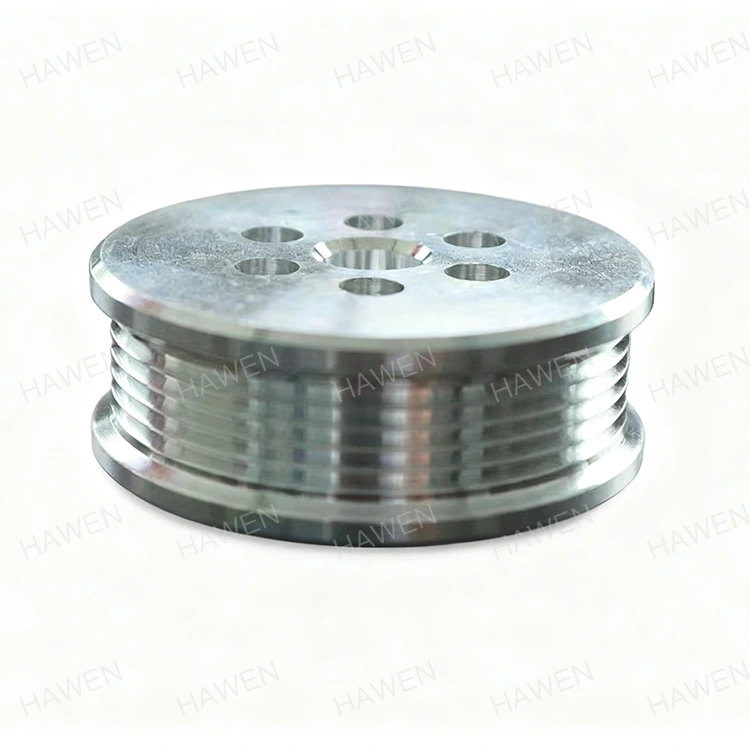
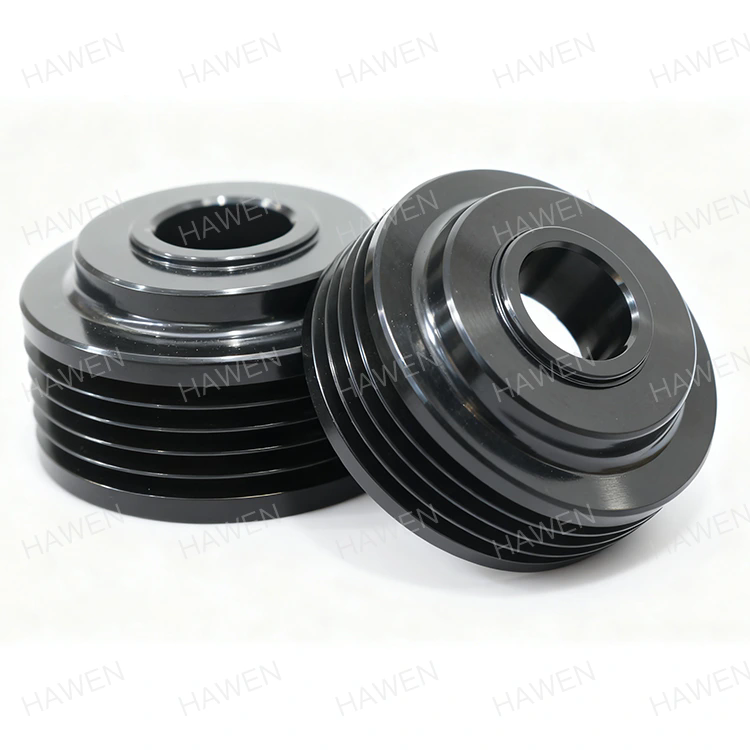
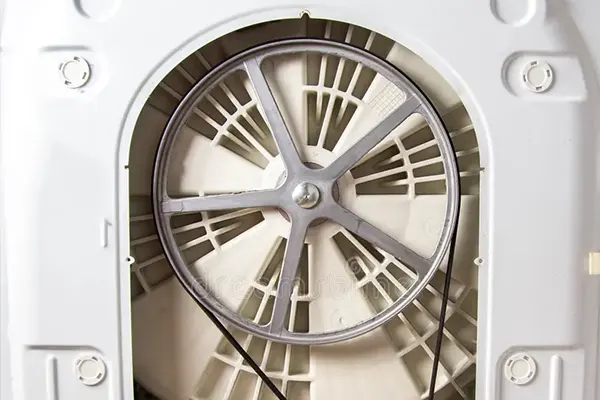
V-belt Pulley


Spis treści


1. Czym jest koncentryczność i dlaczego ma ona znaczenie w przypadku kół pasowych?

Koncentryczność w kontekście kół pasowych to stan geometryczny, w którym środek otworu koła pasowego i środek jego zewnętrznej średnicy leżą na tej samej osi. Mówiąc prościej, oznacza to, że koło pasowe jest idealnie okrągłe w stosunku do otworu montażowego. Ten pozornie prosty wymóg ma głębokie implikacje dla wydajności układu napędu pasowego. Jeśli otwór i średnica zewnętrzna nie są koncentryczne, koło pasowe będzie się chwiać podczas obrotu. To wahanie, mierzone jako bicie promieniowe, powoduje, że efektywna średnica koła pasowego zmienia się w sposób ciągły podczas jego obrotu. Pas musi stale się rozciągać i rozluźniać, aby dostosować się do tych zmian, powodując wiele niepożądanych efektów.

Znaczenie koncentryczności można zrozumieć, biorąc pod uwagę różnicę między idealnie wyważonym kołem w samochodzie a kołem, które jest nieco niewyważone. Wyważone koło toczy się płynnie, bez wibracji. Niewyważone koło powoduje rytmiczne drżenie, które jest odczuwalne w całym pojeździe. Ta sama zasada dotyczy kół pasowych. Wysoce koncentryczne koło pasowe obraca się płynnie, a pasek pracuje dokładnie i stabilnie. Koło pasowe o słabej współśrodkowości wytwarza wibracje, które rozprzestrzeniają się w całym układzie. Ta wibracja to nie tylko uciążliwość; jest źródłem utraty energii, przedwczesnego zużycia i konieczności wtórnych regulacji. Wibracje powodują zmianę toru paska, wahania naprężenia i poluzowanie się śrub mocujących z biegiem czasu, a wszystko to wymaga działań naprawczych.

Na Zhejiang Hawen Electromechanical Co., Ltd.zmierzyliśmy związek między koncentrycznością a wydajnością systemu w setkach instalacji. Nasze dane pokazują, że koło pasowe z tolerancją koncentryczności +/- 0,05 mm (bicie) będzie generować amplitudę drgań, która jest zwykle trzy do czterech razy niższa niż koło pasowe z tolerancją +/- 0,2 mm. Ta redukcja wibracji jest bezpośrednio skorelowana ze zmniejszeniem częstotliwości i czasu trwania regulacji wtórnych. Poniższa tabela ilustruje typowe poziomy wibracji powiązane z różnymi tolerancjami koncentryczności.

Tolerancja koncentryczności (bicie promieniowe) Typowa amplituda drgań (mm/s RMS) Oczekiwane korekty wtórne (na 1000 godzin)
+/- 0,05 mm (wysoka precyzja) 1,2 - 1,8 1-2
+/- 0,10 mm (standardowy przemysłowy) 3,0 - 4,5 4-6
+/- 0,20 mm (Słaby) 6,0 - 8,0 10-15

Dane te wykazują wyraźną korelację: wyższa koncentryczność prowadzi do niższych wibracji, co bezpośrednio zmniejsza potrzebę dodatkowej regulacji. Początkowe oszczędności wynikające z zastosowania mniej precyzyjnego koła pasowego prawie zawsze są równoważone dodatkowymi kosztami konserwacji ponoszonymi w okresie jego użytkowania. W kolejnych rozdziałach zbadamy mechanizmy, dzięki którym słaba koncentryczność powoduje te problemy, oraz techniki produkcyjne, które zapewniają wysoką koncentryczność.


2. W jaki sposób słaba koncentryczność powoduje wtórne korekty?

Aby zrozumieć, dlaczego wysoka koncentryczność minimalizuje wtórne regulacje, pomocne jest zrozumienie kaskady problemów powodowanych przez niecentryczne koło pasowe. Pierwszym i najbardziej natychmiastowym skutkiem jest bicie promieniowe. Gdy koło pasowe się obraca, efektywny promień koła pasowego zmienia się, ponieważ środek obrotu nie pokrywa się ze środkiem koła pasowego. Oznacza to, że ścieżka pasa nie jest idealnym okręgiem; to jest elipsa. Pasek musi się rozciągnąć, aby dostosować się do większego promienia i rozluźnić, aby dostosować się do krótszego promienia, gdy koło pasowe się obraca. To cykliczne rozciąganie i rozluźnianie powoduje ślizganie się paska, powodując trzepotanie lub „drganie” paska. Drgania te są źródłem wibracji przenoszonych na napędzany sprzęt i konstrukcję montażową.

To cykliczne rozciąganie powoduje również nierównomierne zużycie paska. Część paska, która jest wielokrotnie rozciągana, będzie doświadczać większego tarcia i ciepła, co prowadzi do przedwczesnego pękania. Na powierzchni paska może również powstać „glazura”, zmniejszająca współczynnik tarcia i powodująca poślizg. Poślizg generuje więcej ciepła i przyspiesza proces. Ponadto będzie to miało wpływ na prowadzenie paska. Pas ma naturalną tendencję do podążania w kierunku przyłożonego obciążenia. Jeśli koło pasowe nie jest koncentryczne, pasek będzie doświadczał zmiennych obciążeń bocznych podczas jego przemieszczania się wokół koła pasowego. Może to powodować przesuwanie się paska w przód i w tył po powierzchni koła pasowego, co prowadzi do uszkodzenia krawędzi paska i kołnierzy koła pasowego.

Nieuniknionym skutkiem tych problemów jest wtórna korekta. Technik zajmujący się konserwacją będzie musiał:

  • Naciągnij ponownie pasek:Pasek będzie nierównomiernie rozciągnięty i mógł się poluzować. Ponowne napinanie jest procesem ręcznym, który wymaga zatrzymania urządzenia i użycia miernika napięcia. Jest to czasochłonne zadanie, zwłaszcza w przypadku dużego sprzętu.
  • Wyrównaj ponownie koła pasowe:Wibracje i błądzenie paska mogły spowodować, że koła pasowe nie będą wyrównane. Technik będzie musiał sprawdzić i wyregulować ustawienie za pomocą laserowego narzędzia do wyrównywania lub linijki.
  • Wymień pasek:Jeśli pasek został uszkodzony w wyniku nierównomiernego zużycia lub prowadzenia, należy go wymienić. Jest to naprawa poważniejsza, wymagająca dodatkowych kosztów robocizny i materiałów.
  • Dokręcić śruby mocujące:Wibracje często powodują poluzowanie się śrub mocujących. Technik będzie musiał dokręcić je odpowiednim momentem.
  • Sprawdź łożyska:Wibracje pochodzące z niecentrycznego koła pasowego będą również przenoszone na łożyska. Z biegiem czasu może to spowodować przedwczesną awarię łożyska, wymagającą bardziej kompleksowej naprawy.

Każda z tych korekt wymaga czasu. W ruchliwym zakładzie produkcyjnym koszt utraconej produkcji podczas tych dostosowań może być znaczny. Poniższa tabela zawiera szacunkowy typowy czas i pracę wymaganą do wykonania każdego dodatkowego zadania regulacji.

Zadanie dodatkowej regulacji Typowy wymagany czas Koszt pracy (szac.)
Regulacja naciągu paska 15-30 minut 25 dolarów - 50 dolarów
Wyrównanie koła pasowego 30-60 minut 50 dolarów - 100 dolarów
Wymiana paska 1-2 godziny 100 dolarów - 200 dolarów
Ponowne dokręcenie śruby mocującej 15 minut 20 dolarów
Kontrola/wymiana łożyska 1-2 godziny 100 dolarów - 200 dolarów i więcej

Koszty te mnożą się przez cały okres użytkowania sprzętu. Źle wyprodukowane koło pasowe może generować dużą liczbę wtórnych regulacji, z których każda reprezentuje koszt bezpośredni i koszt pośredni w postaci utraconej produkcji. Natomiast koło pasowe o dużej koncentryczności działa przy minimalnych wibracjach i błądzeniu paska, drastycznie zmniejszając potrzebę tych interwencji. W firmie Zhejiang Hawen Electromechanical Co., Ltd. nasze precyzyjnie obrobione koła pasowe zostały zaprojektowane tak, aby zminimalizować te wtórne regulacje, zapewniając niższy całkowity koszt posiadania i wyższą niezawodność systemu.


3. Jakie procesy produkcyjne zapewniają wysoką koncentryczność?

Osiągnięcie dużej koncentryczności w kole pasowym nie jest przypadkowe; jest wynikiem przemyślanego i dokładnie kontrolowanego procesu produkcyjnego. Proces musi zapewniać, że otwór i średnica zewnętrzna są obrabiane w ramach jednego, stabilnego ustawienia, eliminując błędy spowodowane zmianą położenia przedmiotu obrabianego. Droga do wysokiej koncentryczności zaczyna się od surowca, zwykle odlewu lub kawałka pręta, i trwa przez szereg precyzyjnych operacji obróbki. Kluczem do koncentryczności jest trzymanie części w precyzyjnym uchwycie i wykonywanie wszystkich krytycznych operacji obróbczych w jednym ustawieniu.

Pierwszym krokiem jest utworzenie powierzchni odniesienia, zazwyczaj otworu, która będzie głównym punktem odniesienia dla wszystkich kolejnych operacji. Otwór jest obrabiany do dokładnego rozmiaru, zwykle poprzez wiercenie, rozwiercanie lub wytaczanie. Otwór ten musi być okrągły i prosty. Następnie obrabiany przedmiot jest bezpiecznie mocowany na trzpieniu lub uchwycie, który dokładnie pasuje do otworu. Dzięki temu otwór będzie prawdziwym środkiem dla pozostałych operacji obróbki. Następną operacją jest obróbka średnicy zewnętrznej. Zwykle odbywa się to za pomocą tokarki CNC, która może obrócić średnicę zewnętrzną do dokładnego wymiaru i wysokiego stopnia okrągłości. Kluczem do osiągnięcia wysokiej koncentryczności jest obróbka otworu i średnicy zewnętrznej w tym samym ustawieniu. Eliminuje to wszelkie błędy, które mogłyby wystąpić w przypadku zmiany położenia części.

Ostatnim etapem jest operacja wykańczająca, często polegająca na dokładnym toczeniu lub szlifowaniu. Szlifowanie pozwala osiągnąć jeszcze wyższy stopień precyzji niż toczenie, osiągając wykończenie powierzchni Ra 0,8 µm lub lepsze i tolerancję koncentryczności +/- 0,02 mm. W zastosowaniach, w których koło pasowe będzie pracować z dużymi prędkościami lub pod dużym obciążeniem, często wymagane jest szlifowanie. Poniższa tabela podsumowuje typowe tolerancje koncentryczności osiągane w różnych procesach produkcyjnych.

Proces produkcyjny Typowa koncentryczność (bicie) Koszt względny Typowe zastosowania
Obrócony (pojedyncza konfiguracja) +/- 0,10 mm Niski Zastosowania ogólnego przeznaczenia o niskiej prędkości
Toczony (Multi-Setup) +/- 0,20 mm Niski Niezalecany do układów napędu pasowego
Obrócony + masa +/- 0,02 mm Średni Szybkie i precyzyjne zastosowania
Obrabiane CNC z trzpieniem +/- 0,05 mm Średnio-wysoki Standardowe przemysłowe napędy pasowe
Obrabiane CNC z trzpieniem + szlifowanie +/- 0,02 mm Wysoki Szybkie i precyzyjne aplikacje

W Zhejiang Hawen Electromechanical Co., Ltd. stosujemy kombinację toczenia CNC i, w razie potrzeby, precyzyjnego szlifowania, aby osiągnąć optymalną koncentryczność naszych kół pasowych. Nasz proces produkcyjny ma na celu zapewnienie, że każde koło pasowe jest produkowane z koncentrycznością spełniającą określoną tolerancję. Kluczem do tego jest zastosowanie precyzyjnych uchwytów i eliminacja ręcznych regulacji podczas procesu obróbki.


4. Jakie są wymierne zalety kół pasowych o dużej koncentryczności?

Korzyści ze stosowania kół pasowych o dużej koncentryczności są nie tylko jakościowe; można je zmierzyć i określić ilościowo. Podstawowe korzyści to skrócony czas regulacji wtórnej, dłuższa żywotność paska i łożyska oraz poprawiona ogólna wydajność systemu. Każda z tych korzyści przekłada się bezpośrednio na oszczędności i poprawę produktywności. Wymierne ulepszenia można wykazać poprzez porównanie dwóch identycznych systemów napędu pasowego: jednego ze standardowymi kołami pasowymi i drugiego z kołami pasowymi o dużej współosiowości.

Skrócony czas regulacji wtórnej:Najbardziej bezpośrednią korzyścią jest zmniejszenie częstotliwości korekt wtórnych. Układ napędu pasowego wykorzystujący standardowe koła pasowe może wymagać sześciu lub więcej wtórnych regulacji rocznie, a każda z nich zajmuje godzinę lub dłużej. System wykorzystujący koła pasowe o dużej koncentryczności może wymagać tylko jednej lub dwóch regulacji rocznie. Oszczędność czasu może być znaczna, jak pokazano w poniższej tabeli.

Metryczny Standardowe koła pasowe Koła pasowe o dużej koncentryczności Oszczędności
Korekty wtórne rocznie 6-10 1-2 4-9 korekt
Średni czas na regulację 45 minut 20 minut Zaoszczędzone 25 minut
Całkowity czas w roku 4,5 - 7,5 godziny 0,3 - 0,7 godziny Oszczędność 4–7 godzin
Roczny koszt pracy (przy 60 USD / godzinę) 270 dolarów - 450 dolarów 20 dolarów - 40 dolarów Oszczędności 230–410 USD

Dłuższa żywotność paska:Nierównomierne naprężenia i wibracje spowodowane słabą współśrodkowością radykalnie skracają żywotność paska. Pasek pracujący na kole pasowym o dużej koncentryczności może wytrzymać 2 do 3 razy dłużej niż pasek pracujący na kole pasowym o małej koncentryczności. Zmniejszenie zużycia paska zmniejsza również częstotliwość jego wymian i związane z tym przestoje.

Dłuższa żywotność łożyska:Wibracje generowane przez niecentryczne koło pasowe przenoszone są bezpośrednio na łożyska napędzanego urządzenia i silnik napędowy. Wibracje te powodują przedwczesne zużycie i awarię łożysk. Koła pasowe o dużej koncentryczności zmniejszają wibracje przenoszone na łożyska, wydłużając ich żywotność. Zmniejszenie liczby awarii łożysk oznacza mniej przestojów sprzętu i niższe koszty konserwacji.

Poprawiona wydajność systemu:Układ napędu pasowego działa wydajniej, gdy koła pasowe są ustawione koncentrycznie. Pas nie jest stale rozciągany i rozluźniany, a straty energii na skutek tarcia i wibracji są zminimalizowane. Może to przełożyć się na niewielką, ale wymierną redukcję zużycia energii, co z czasem może przełożyć się na znaczne oszczędności.

Te wymierne korzyści pokazują, że wyższy koszt początkowy wysokiej jakości koła pasowego o dużej koncentryczności jest z nawiązką równoważony oszczędnościami w zakresie konserwacji i przestojów w całym okresie jego użytkowania. W Zhejiang Hawen Electromechanical Co., Ltd. zapewniamy naszym klientom dane, których potrzebują do podejmowania świadomych decyzji dotyczących wyboru koła pasowego, pomagając im zoptymalizować całkowity koszt posiadania.


5. Jak mierzyć i weryfikować koncentryczność w produkcji?

Zapewnienie, że koła pasowe spełniają określoną tolerancję koncentryczności, wymaga solidnego procesu kontroli jakości. Pomiar koncentryczności zwykle przeprowadza się za pomocą czujnika zegarowego lub współrzędnościowej maszyny pomiarowej (CMM). Konfiguracja testu jest stosunkowo prosta, ale wymaga precyzji i konsekwencji. Proces pomiaru wygląda następująco:

Koło pasowe montowane jest na precyzyjnym trzpieniu lub na wale, na którym będzie montowane. Trzpień jest następnie umieszczany pomiędzy środkami lub w precyzyjnym bloku V. Czujnik zegarowy jest zamontowany na stojaku i ustawiony tak, aby jego sonda stykała się z zewnętrzną średnicą koła pasowego. Następnie powoli obraca się koło pasowe i obserwuje się odczyt czujnika zegarowego. Całkowita zmiana odczytu podczas obrotu koła pasowego oznacza całkowite bicie. Ta wartość bicia, która jest dwukrotnością błędu koncentryczności, jest stosowana jako kryterium akceptacji.

Aby zapewnić spójność, pomiaru należy dokonać w kilku punktach wzdłuż powierzchni koła pasowego. Poniższa tabela przedstawia kryteria akceptacji dla różnych gatunków kół pasowych stosowanych w naszej fabryce.

Klasa koła pasowego Akceptowalne bicie Równoważny błąd koncentryczności
Klasa przemysłowa (standardowa) ≤ 0,20 mm +/- 0,10 mm
Stopień precyzji ≤ 0,10 mm +/- 0,05 mm
Gatunek o wysokiej precyzji (ziemia) ≤ 0,05 mm +/- 0,025 mm

W Zhejiang Hawen Electromechanical Co., Ltd. stosujemy połączenie kontroli w trakcie procesu i kontroli końcowej, aby mieć pewność, że każde koło pasowe spełnia określone wymagania dotyczące współśrodkowości. Nasz system kontroli jakości posiada certyfikat ISO 9001:2015, a ze wszystkich kontroli prowadzimy szczegółową dokumentację. Dzięki temu nasi klienci otrzymują koła pasowe, które spełniają ich oczekiwania w zakresie wydajności i zmniejszają potrzebę dodatkowej regulacji.


6. Często zadawane pytania (FAQ)

Pytanie 1: Jaka jest różnica pomiędzy koncentrycznością a biciem w kołach pasowych?

Odpowiedź: Koncentryczność i bicie to powiązane, ale odrębne pojęcia. Koncentryczność to stan geometryczny, w którym dwie lub więcej cech ma wspólną oś. Z drugiej strony bicie to całkowita zmiana położenia elementu podczas obrotu części wokół stałej osi. W przypadku koła pasowego koncentryczność jest błędem pomiędzy środkiem otworu a środkiem średnicy zewnętrznej. Bicie to całkowite odchylenie mierzone na średnicy zewnętrznej podczas obracania się koła pasowego. Bicie jest zazwyczaj dwukrotnie większe od błędu koncentryczności. Koło pasowe z biciem 0,1 mm ma błąd współosiowości +/- 0,05 mm.

Pytanie 2: Jak słaba koncentryczność wpływa na żywotność paska?

Odpowiedź: Słaba koncentryczność powoduje cykliczne rozciąganie i rozluźnianie paska podczas obrotu koła pasowego. Prowadzi to do nierównomiernego zużycia paska, co objawia się pękaniem i szkliwieniem jego powierzchni. Pasek doświadcza również większego tarcia i ciepła, co dodatkowo przyspiesza zużycie. Badania wykazały, że pasek pracujący na kole pasowym z biciem 0,2 mm może mieć żywotność o 40-60% krótszą niż pasek pracujący na kole pasowym z biciem 0,05 mm.

Pytanie 3: Czy mogę skompensować słabą koncentryczność koła pasowego, regulując napięcie paska?

Odpowiedź: Nie, regulacja napięcia paska nie może skompensować słabej koncentryczności. Napięcie to regulacja statyczna, która określa średnie obciążenie paska. Błąd koncentryczności powoduje dynamiczną zmianę obciążenia, na którą nie ma wpływu napięcie statyczne. Chociaż wyższe napięcie może zmniejszyć pewne trzepotanie paska, zwiększy to również obciążenie łożysk i może spowodować przedwczesne uszkodzenie paska. Jedynym skutecznym rozwiązaniem jest zastosowanie koła pasowego o właściwej współśrodkowości.

Pytanie 4: Jaka jest typowa różnica w kosztach pomiędzy standardowym a precyzyjnym kołem pasowym?

Odpowiedź: Różnica w kosztach zależy od rozmiaru, materiału i wielkości produkcji. Zazwyczaj precyzyjne koło pasowe (z biciem +/- 0,05 mm lub większym) kosztuje o 30–50% więcej niż standardowe koło pasowe (+/- 0,10 mm). Jednakże zwiększony koszt początkowy jest często równoważony niższymi kosztami konserwacji i dłuższą żywotnością paska. Całkowity koszt posiadania w okresie 5 lat jest często niższy w przypadku precyzyjnego koła pasowego.

Pytanie 5: Jak mogę sprawdzić koncentryczność zakupionego już koła pasowego?

Odpowiedź: Możesz sprawdzić koncentryczność za pomocą czujnika zegarowego, jak opisano w tym artykule. Zamontuj koło pasowe na precyzyjnym trzpieniu i umieść je pomiędzy środkami. Ustaw czujnik zegarowy tak, aby dotykał zewnętrznej średnicy koła pasowego. Obróć koło pasowe i obserwuj całkowitą zmianę odczytu. To jest totalne wyczerpanie. Jeśli całkowite bicie przekracza oczekiwaną tolerancję dla danego zastosowania, należy wymienić koło pasowe. Wielu producentów, w tym Zhejiang Hawen Electromechanical Co., Ltd., dostarcza do każdego zamówienia certyfikat zgodności, który zawiera zmierzone wartości bicia.


7. Wniosek

Zależność pomiędzy koncentrycznością koła pasowego a czasem regulacji wtórnej jest bezpośrednia i znacząca. Niekoncentryczne koło pasowe powoduje bicie promieniowe, co przekłada się na wibracje, błądzenie paska i nierównomierne zużycie paska. Problemy te nieuchronnie prowadzą do cyklu wtórnych regulacji: ponownego naprężenia, ponownego ustawienia, wymiany paska i konserwacji łożysk. Te dostosowania są nie tylko uciążliwe; stanowią one znaczny koszt w zakresie robocizny, przestojów i wymiany podzespołów.

Koła pasowe o dużej koncentryczności rozwiązują pierwotną przyczynę tych problemów. Zapewniając idealne dopasowanie otworu i średnicy zewnętrznej, eliminują źródła wibracji i błądzenia się paska. Rezultatem jest układ napędu pasowego, który od początku działa płynnie, wymaga minimalnej konserwacji i zapewnia dłuższą żywotność. W Zhejiang Hawen Electromechanical Co., Ltd. jesteśmy zaangażowani w produkcję kół pasowych, które spełniają najwyższe standardy koncentryczności. Nasze precyzyjne procesy obróbki, rygorystyczna kontrola jakości i przestrzeganie międzynarodowych standardów zapewniają, że nasi klienci otrzymują koła pasowe, które minimalizują wtórne regulacje i maksymalizują niezawodność systemu.

Skontaktuj się z Zhejiang Hawen Electromechanical Co., Ltd.już dziś, aby dowiedzieć się, w jaki sposób nasze koła pasowe o dużej koncentryczności mogą usprawnić Twoją działalność i zmniejszyć koszty konserwacji.

Powiązane wiadomości
Zostaw mi wiadomość
X
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności
OdrzucićPrzyjąć