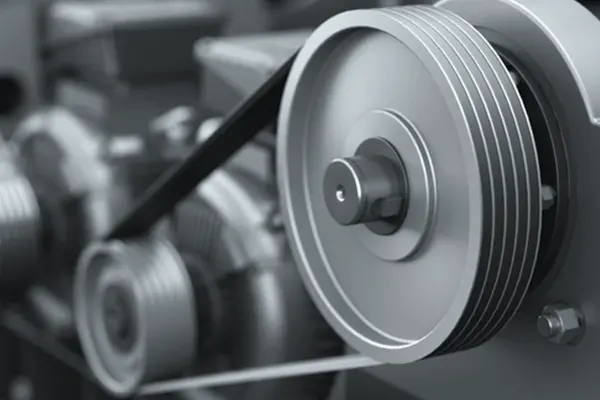
Inżynier utrzymania ruchu instaluje nowy zestawKoła pasowew układzie napędowym, mając pewność, że określony profil rowka i średnica przywrócą napędowi pasowemu jego pierwotną wydajność. W ciągu kilku tygodni pasek zaczyna piszczeć, krawędzie się strzępią, a pasek leży nierówno w rowku. Problemem nie jest pasek. Problemem jest rowek. Kąt rowka jest przesunięty o dwa stopnie, średnica rowka zmienia się na obwodzie, a wykończenie powierzchni jest zbyt szorstkie. Ten scenariusz jest bezpośrednią konsekwencją procesów obróbki, które nie były w stanie zachować wymaganych tolerancji. Dla nabywców kół pasowych zrozumienie, które procesy obróbki zapewniają dokładność i spójność rowków, jest niezbędne, aby uniknąć tych awarii.
Ten przewodnik został napisany dla inżynierów ds. zaopatrzenia i kierowników ds. konserwacji, którzy potrzebują niezawodnych kół pasowych. Wyjaśnimy krytyczne parametry rowka, procesy obróbki, które je osiągają, metody kontroli weryfikujące je oraz kryteria oceny dostawcy. Podamy również szczegółowe parametry produktu z naszej fabryki w Zhejiang Hawen Electromechanical Co., Ltd. Niezależnie od tego, czy zaopatrujesz się w koła pasowe do przenośników, napędy HVAC, maszyny rolnicze czy wentylatory przemysłowe, ten przewodnik pomoże Ci określić odpowiednią jakość obróbki i wybrać dostawcę, który może ją dostarczyć.
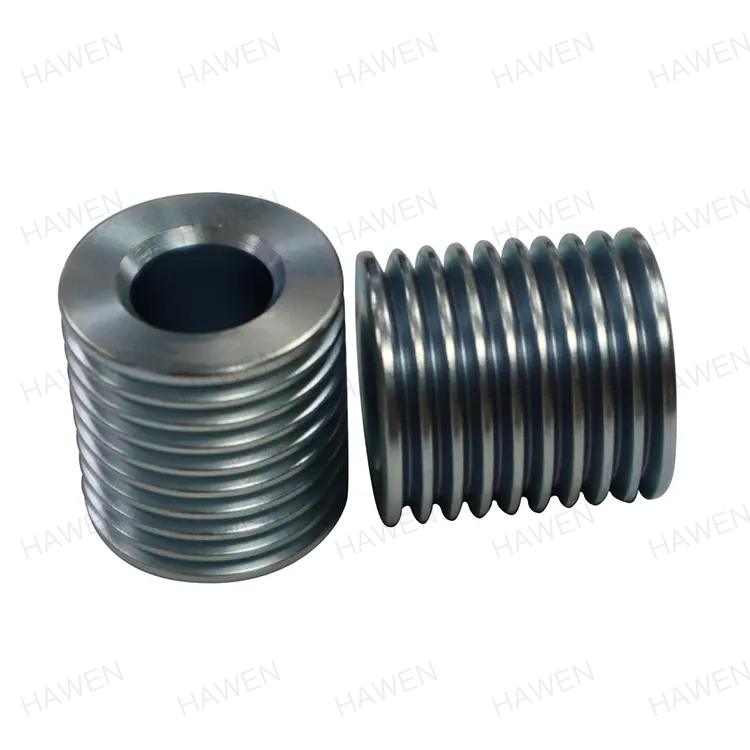
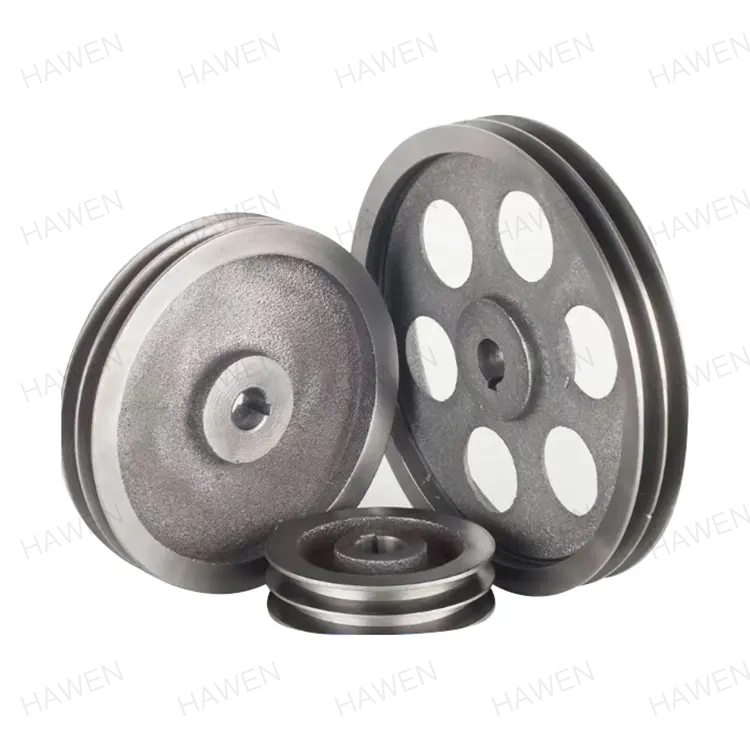
Wydajność koła pasowego zależy od dokładności jego rowka. Rowek to kanał, który prowadzi i chwyta pasek. Jeśli rowek nie będzie dokładny, pasek nie będzie prawidłowo osadzony, a napęd straci wydajność, będzie generował hałas i przedwcześnie się zużył. Krytyczne znaczenie mają cztery parametry rowka: kąt rowka, średnica rowka, profil rowka i wykończenie powierzchni. Kąt rowka określa, w jaki sposób pasek klinuje się w rowku. W przypadku koła pasowego paska klinowego standardowy kąt wynosi 34, 36 lub 38 stopni, w zależności od średnicy koła pasowego. Błąd wynoszący zaledwie jeden stopień może zmniejszyć zdolność przenoszenia mocy paska i spowodować nierównomierne zużycie. Średnica rowka określa linię podziałową paska, która wpływa na przełożenie prędkości. Profil rowka obejmuje głębokość rowka i promień grani. Wykończenie powierzchni wpływa na tarcie i zużycie paska. Poniższa tabela podsumowuje te parametry i ich typowe tolerancje.
| Parametr | Typowa tolerancja | Wpływ na wydajność |
| Kąt rowka | +/- 0,5 stopnia | Wpływa na klinowanie paska i przenoszenie mocy |
| Średnica rowka | +/- 0,05 mm | Wpływa na współczynnik prędkości i prowadzenie paska |
| Profil rowka (głębokość, promień korzenia) | +/- 0,1 mm | Wpływa na osadzenie i zużycie paska |
| Wykończenie powierzchni (Ra) | 0,8 - 1,6 µm | Wpływa na tarcie i żywotność paska |
| Wybicie rowka | +/- 0,05 mm | Wpływa na wibracje i prowadzenie paska |
Na Zhejiang Hawen Electromechanical Co., Ltd.nasza fabryka produkuje koła pasowe z tymi tolerancjami i węższe. Rozumiemy, że dokładność rowków jest podstawą wydajności napędu pasowego, dlatego zainwestowaliśmy w sprzęt do obróbki i kontroli niezbędny do osiągnięcia tego celu. Nasz zespół inżynierów może doradzić w sprawie odpowiednich tolerancji dla konkretnego zastosowania.
Profil rowka koła pasowego powstaje w wyniku sekwencji procesów obróbki. Pierwszym procesem jest toczenie, które ustala podstawową geometrię koła pasowego, w tym średnicę zewnętrzną, otwór i szerokość czołową. Rowek jest następnie wycinany na powierzchni koła pasowego. W przypadku kół pasowych rowek jest zwykle wycinany za pomocą narzędzia formującego lub narzędzia do rowkowania CNC, które odpowiada wymaganemu kątowi i profilowi. Dokładność rowka zależy od sztywności maszyny, ostrości narzędzia i precyzji ścieżki narzędzia. Po rowkowaniu koło pasowe można szlifować w celu poprawy wykończenia powierzchni i dokładności wymiarowej. Poniższa tabela podsumowuje procesy obróbki i ich rolę w dokładności rowków.
| Proces | Funkcjonować | Osiągnięto typową tolerancję | Sprzęt |
| Obrócenie | Tworzy średnicę zewnętrzną, otwór i powierzchnię czołową | +/- 0,05 mm | Tokarka CNC |
| Rowkowanie | Wycina profil rowka | +/- 0,1 mm, +/- 0,5 stopnia | Tokarka CNC z narzędziem do rowkowania |
| Szlifowanie | Poprawia wykończenie i dokładność | +/- 0,02 mm, Ra 0,8 µm | Szlifierka cylindryczna |
| Gratowanie | Usuwa ostre krawędzie | Nie dotyczy | Ręczny lub zautomatyzowany |
| Balansowy | Koryguje rozkład masy | G16 lub lepszy | Wyważarka dynamiczna |
W naszej fabryce używamy tokarek CNC z oprzyrządowaniem napędzanym do toczenia i rowkowania kół pasowych w jednym ustawieniu. Eliminuje to błąd, który może wystąpić podczas ponownego mocowania koła pasowego pomiędzy operacjami. Używamy również precyzyjnych narzędzi formujących, które są szlifowane dokładnie pod kątem profilu rowka, zapewniając, że kąt rowka i promień grani są spójne w każdej części.
Szlifowanie to proces, który wymaga dobrego koła pasowego i czyni go precyzyjnym kołem pasowym. Podczas toczenia i rowkowania ustalana jest podstawowa geometria, szlifowanie udoskonala kąt rowka, średnicę rowka i wykończenie powierzchni. Szlifowanie odbywa się za pomocą precyzyjnej ściernicy, która jest obciągana do wymaganego profilu rowka. Koło pasowe jest zamontowane na precyzyjnym trzpieniu i obracane względem ściernicy. W procesie szlifowania usuwana jest niewielka ilość materiału, zwykle od 0,1 do 0,3 mm, i osiągane są tolerancje trudne do osiągnięcia przy samym toczeniu. Wykończenie powierzchni po szlifowaniu wynosi zazwyczaj Ra od 0,4 do 0,8 µm, co zmniejsza tarcie i zużycie paska. Poniższa tabela porównuje dokładność i wykończenie uzyskane poprzez toczenie i szlifowanie.
| Proces | Tolerancja kąta rowka | Tolerancja średnicy rowka | Wykończenie powierzchni (Ra) |
| Tylko skręcanie | +/- 0,5 stopnia | +/- 0,05 mm | 1,6 - 3,2 µm |
| Toczenie + szlifowanie | +/- 0,1 stopnia | +/- 0,01 mm | 0,4 - 0,8 µm |
W Hawen nasza fabryka wykorzystuje szlifierki cylindryczne CNC ze sprawdzianem w trakcie procesu do szlifowania rowków naszych kół pasowych. System pomiaru w procesie stale mierzy średnicę rowka podczas szlifowania i automatycznie kompensuje zużycie ściernicy. Dzięki temu każde koło pasowe spełnia określoną tolerancję, niezależnie od liczby części w serii produkcyjnej. W regularnych odstępach czasu obciągamy również ściernicę, aby zachować profil rowka i zapobiec przypaleniu lub uszkodzeniu powierzchni.
Sprawdzanie dokładności rowków podczas produkcji jest niezbędne, aby mieć pewność, że każde koło pasowe spełnia specyfikację. Proces weryfikacji obejmuje kontrolę w trakcie procesu i kontrolę końcową. Kontrolę w trakcie procesu przeprowadza operator maszyny przy użyciu narzędzi ręcznych, takich jak sprawdziany do rowków, mikrometry i czujniki zegarowe. Operator sprawdza kąt rowka, średnicę rowka i bicie rowka w regularnych odstępach czasu podczas cyklu produkcyjnego. W przypadku wykrycia odchylenia maszyna jest dostosowywana przed wyprodukowaniem większej liczby części. Końcowej kontroli dokonuje dział kontroli jakości przy użyciu bardziej precyzyjnego sprzętu, takiego jak współrzędnościowa maszyna pomiarowa (CMM) lub projektor profilowy. Maszyna współrzędnościowa może mierzyć kąt rowka, profil rowka i bicie rowka z dużą dokładnością. Poniższa tabela podsumowuje metody kontroli i ich zastosowania.
| Metoda inspekcji | Co mierzy | Dokładność | Kiedy jest używany |
| Miernik rowkowy | Kąt i profil rowka | +/- 0,5 stopnia | W trakcie |
| Mikrometr | Średnica rowka | +/- 0,01 mm | W trakcie |
| Wskaźnik wybierania | Bicie rowka | +/- 0,01 mm | W trakcie |
| Projektor profilowy | Profil rowkowy | +/- 0,005 mm | Kontrola końcowa |
| Współrzędnościowa maszyna pomiarowa (CMM) | Wszystkie parametry rowka | +/- 0,002 mm | Kontrola końcowa |
W naszej fabryce stosujemy kombinację kontroli w trakcie procesu i kontroli końcowej, aby zweryfikować dokładność rowków naszych kół pasowych. Nasi operatorzy są przeszkoleni w zakresie używania sprawdzianów do rowków i mikrometrów do sprawdzania kąta i średnicy rowka co 10 części. Nasz dział kontroli jakości wykorzystuje maszynę współrzędnościową do sprawdzenia profilu rowka i bicia na podstawie próbki. Prowadzimy szczegółowe zapisy kontroli każdej partii produkcyjnej, zapewniając naszym klientom pełną identyfikowalność.
Ocena dostawcy kół pasowych pod kątem jakości obróbki wymaga skupienia się na sprzęcie, oprzyrządowaniu, kontroli procesu, inspekcji i doświadczeniu. Dostawca musi posiadać sprzęt do toczenia, rowkowania i szlifowania kół pasowych do wymaganych tolerancji. Obejmuje to tokarki CNC, szlifierki CNC i narzędzia precyzyjne. Dostawca musi posiadać system kontroli procesu, który zapewnia stałą jakość każdej części. Obejmuje to zarządzanie narzędziami, zarządzanie chłodziwem i konserwację maszyn. Dostawca musi posiadać system kontroli, który weryfikuje dokładność rowków w każdej partii produkcyjnej. Obejmuje to skalibrowane mierniki, maszynę współrzędnościową i przeszkolonych inspektorów. Dostawca musi mieć doświadczenie w produkcji kół pasowych do podobnych zastosowań. Poniższa tabela podsumowuje te kryteria oceny.
| Kryterium oceny | Czego szukać | Dlaczego to ma znaczenie |
| Sprzęt do obróbki | Tokarki CNC, szlifierki CNC, oprzyrządowanie na żywo | Zapewnia zdolność do utrzymywania tolerancji |
| Obróbka | Precyzyjne narzędzia kształtowe, ściernice uszlachetnione | Zapewnia dokładność profilu rowka |
| Kontrola procesu | Zarządzanie narzędziami, zarządzanie chłodziwem, konserwacja | Zapewnia spójność pomiędzy częściami |
| System inspekcji | Kalibrowane mierniki, CMM, przeszkoleni inspektorzy | Sprawdza dokładność rowków w każdej partii |
| Doświadczenie | Osiągnięcia w podobnych aplikacjach | Demonstruje możliwości i niezawodność |
Nasza fabryka w Hawen produkuje koła pasowe od ponad dziesięciu lat. Zainwestowaliśmy w zaawansowany sprzęt do obróbki i szlifowania CNC oraz utrzymujemy kompleksowy system kontroli jakości. Nasz zespół inżynierów jest dostępny, aby pomóc w opracowaniu specyfikacji i inżynierii aplikacji. Zapraszamy do oceny nas pod kątem tych kryteriów i uznania nas za partnera w zakresie kół pasowych.
Poniższa tabela przedstawia najważniejsze parametry produktu naszych kół pasowych. Te koła pasowe są przeznaczone do przenośników, napędów HVAC, maszyn rolniczych i wentylatorów przemysłowych. Nasza fabryka może również produkować niestandardowe koła pasowe, aby spełnić określone wymagania.
| Parametr | Zakres specyfikacji | Notatki |
| Średnica zewnętrzna | 50 - 1200 mm | Dostępne rozmiary niestandardowe |
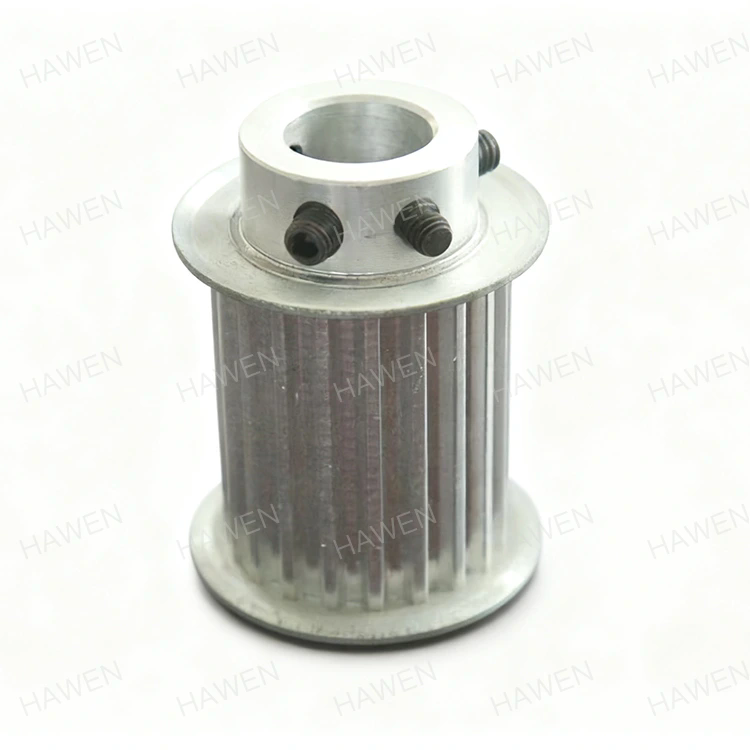
| Profil rowkowy | Pasek klinowy, pasek rozrządu, pasek płaski | Dostępne profile niestandardowe |
| Liczba rowków | 1 - 12 | Dostępne konfiguracje niestandardowe |
| Tolerancja kąta rowka | +/- 0,5 stopnia (obrócony), +/- 0,1 stopnia (ziemia) | Wybierane na podstawie zastosowania |
| Tolerancja średnicy rowka | +/- 0,05 mm (toczony), +/- 0,01 mm (szlifowany) | Wybierane na podstawie zastosowania |
| Wykończenie powierzchni | Ra 0,8 - 1,6 µm (ziemia) | Zmniejsza zużycie paska |
| Tworzywo | Żeliwo, stal, aluminium | Wybrany ze względu na siłę i wagę |
| Balansowy | G16 lub lepszy | Redukuje wibracje |
| MOQ | 10 sztuk | Możliwość negocjacji przy dużych zamówieniach |
| Czas realizacji | 2 - 4 tygodnie | Zależy od ilości i dostosowania |
W naszej fabryce produkujemy koła pasowe spełniające te i inne specyfikacje. Możemy dostosować średnicę, profil rowka, liczbę rowków, materiał i tolerancje, aby spełnić Twoje specyficzne wymagania. Nasz system kontroli jakości obejmuje kontrolę surowców, kontrolę w trakcie procesu i kontrolę końcową przed wysyłką. Naszym celem jest dostarczanie naszym klientom wysokiej jakości kół pasowych, które spełniają ich wymagania w zakresie wydajności.
Pytanie 1: Jaki jest najważniejszy parametr rowka wpływający na działanie koła pasowego?
Odpowiedź: Najważniejszym parametrem rowka jest kąt rowka. Kąt rowka określa, w jaki sposób pasek klinuje się w rowku i jaką moc może przenieść napęd. Błąd wynoszący zaledwie jeden stopień może zmniejszyć zdolność przenoszenia mocy paska i spowodować nierównomierne zużycie. Z tego powodu kąt rowka powinien być określony z tolerancją +/- 0,5 stopnia lub mniejszą, w zależności od zastosowania.
Pytanie 2: Dlaczego konieczne jest szlifowanie, jeśli koło pasowe jest już obrócone?
Odpowiedź: Szlifowanie jest konieczne, aby osiągnąć najwyższy poziom dokładności rowków i wykończenia powierzchni. Dzięki toczeniu można uzyskać tolerancję kąta rowka +/- 0,5 stopnia i wykończenie powierzchni Ra 1,6–3,2 µm. Szlifowanie pozwala uzyskać tolerancję kąta rowka +/- 0,1 stopnia i wykończenie powierzchni Ra 0,4-0,8 µm. Poprawiona dokładność i wykończenie zmniejszają zużycie paska, wibracje i hałas, a także poprawiają wydajność przenoszenia mocy.
Pytanie 3: Jak sprawdzić dokładność rowków otrzymanego koła pasowego?
Odpowiedź: Dokładność rowka można sprawdzić za pomocą sprawdzianu do rowków, mikrometru i czujnika zegarowego. Przyrząd do pomiaru rowków sprawdza kąt i profil rowka. Mikrometr sprawdza średnicę rowka. Czujnik zegarowy sprawdza bicie rowka. W przypadku zastosowań krytycznych można wysłać próbkę do laboratorium metrologicznego w celu kontroli maszyny współrzędnościowej. W Zhejiang Hawen Electromechanical Co., Ltd. dostarczamy raporty z kontroli każdej przesyłki.
Pytanie 4: Czy zużyte koła pasowe można poddać ponownej obróbce w celu przywrócenia dokładności rowków?
Odpowiedź: W niektórych przypadkach zużyte koła pasowe można poddać ponownej obróbce, aby przywrócić dokładność rowków. Proces polega na usunięciu niewielkiej ilości materiału z rowka w celu przywrócenia prawidłowego kąta i profilu. Zmniejsza to jednak średnicę rowka, co może mieć wpływ na przełożenie prędkości. Ponowna obróbka jest możliwa tylko wtedy, gdy na kole pasowym jest wystarczająca ilość materiału i jeśli zmniejszona średnica jest akceptowalna dla danego zastosowania. Nasz zespół inżynierów może doradzić, czy ponowna obróbka jest realną opcją.
Pytanie 5: Jaki jest typowy czas realizacji niestandardowych kół pasowych?
Odpowiedź: Typowy czas realizacji niestandardowych kół pasowych wynosi od 2 do 4 tygodni po zatwierdzeniu rysunku. Czas realizacji zależy od złożoności profilu rowka, materiału i zamówionej ilości. W przypadku dużych zamówień lub skomplikowanych profili czas realizacji może się wydłużyć. W naszej fabryce ściśle współpracujemy z naszymi klientami, aby spełnić ich wymagania dotyczące dostaw.
Dokładność i spójność rowków są podstawą wydajności koła pasowego. Procesy obróbki stosowane do formowania rowka — toczenie, rowkowanie i szlifowanie — decydują o tym, czy koło pasowe zapewni niezawodne przenoszenie mocy, czy też spowoduje zużycie paska, hałas i wibracje. Dla kupujących zrozumienie tych procesów jest niezbędne do określenia odpowiedniego poziomu jakości i oceny dostawcy. W Zhejiang Hawen Electromechanical Co., Ltd. nasza fabryka dysponuje sprzętem, oprzyrządowaniem i doświadczeniem do produkcji kół pasowych, które spełniają najbardziej rygorystyczne tolerancje rowków. Stosujemy obróbkę CNC i precyzyjne szlifowanie, aby uzyskać tolerancję kąta rowka +/- 0,1 stopnia i wykończenie powierzchni Ra 0,8 µm lub lepsze.
Niezależnie od tego, czy zaopatrujesz się w koła pasowe do przenośników, napędy HVAC, maszyny rolnicze czy wentylatory przemysłowe, zapraszamy do kontaktu z nami w celu omówienia Twoich wymagań. Możemy dostarczyć próbki, dane techniczne i niestandardowe rozwiązania. Nasze zaangażowanie w jakość i zadowolenie klientów uczyniło z nas zaufanego partnera dla firm na całym świecie.
Skontaktuj się z Zhejiang Hawen Electromechanical Co., Ltd. już dziśaby omówić wymagania dotyczące koła pasowego i dowiedzieć się, w jaki sposób nasze możliwości obróbki mogą spełnić wymagania dotyczące dokładności rowków.
-
Adres:No.809 Jinniu Street, miasto Bihu, dystrykt Liandu, miasto Lishui, prowincja Zhejiang, Chiny
Prawa autorskie © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Wszelkie prawa zastrzeżone. Links| Sitemap| RSS| XML| Polityka prywatności